Жидкостная холодная пластина имеет структуру компактной и относительно тонкой пластинчатой, полосовой металлической внутренней компоновки канала для жидкости, так что жидкость и холодная пластина между конвекционной передачей тепла, тем самым рассеивая на поверхности высокомощных электронных компонентов холодной пластины потребление тепловой энергии. Пластина водяного охлаждения изготовлена из меди или алюминия с высокой теплопроводностью. Система циркуляции воды встроена в пластину жидкостного охлаждения, а электронные компоненты закреплены непосредственно на пластине водяного охлаждения. По сравнению с системой с воздушным охлаждением, теплоемкость воды в четыре раза больше, чем у воздуха, поэтому система с водяным охлаждением имеет хорошую теплоемкость, и при том же повышении температуры и массовом расходе тепло, поглощаемое водой, в четыре раза больше, чем у воздуха.
Winshare Thermal является одним из ведущих производителей пластин с жидкостным охлаждением в Китае. Наши инженеры по термическому проектированию и терморегулированию имеют богатый опыт в исследованиях и разработках систем водяного охлаждения, а также в производстве технологических пластин с водяным охлаждением, и могут предоставить полный спектр решений для жидкостного охлаждения, а также бесплатно предоставить вам тепловое проектирование и структурное проектирование пластин с жидкостным охлаждением / пластинами с водяным охлаждением. Конструкция сборки системы охлаждения водяной пластины и комплексная служба поддержки для подключения к водным путям.
Пластины с жидкостным охлаждением представляют собой конструктивно компактные и относительно тонкие пластины и полосы металла с каналами для жидкости, расположенными внутри для создания конвекционного теплообмена между жидкостью и пластиной с жидкостным охлаждением, тем самым рассеивая тепловую мощность мощных электронных компонентов на поверхности пластины с жидкостным охлаждением.
Преимущество применения пластины с жидкостным охлаждением заключается в том, что на единицу площади может рассеиваться больше тепла, поэтому конструкция радиатора может быть миниатюризирована. Недостатками систем жидкостного охлаждения являются необходимость их использования в системах с текучими средами, более сложное обслуживание и высокие требования к надежности компонентов.
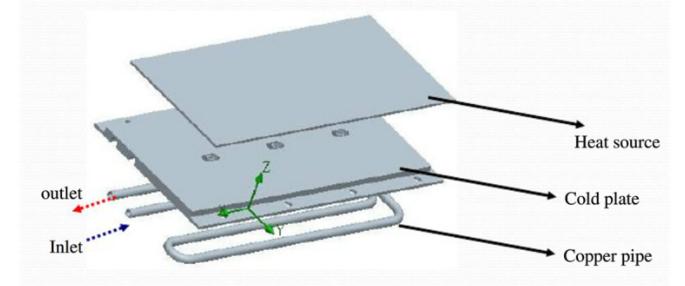


Технология обработки жидкостной холодной пластины
1. Форма бегунка с ЧПУ: ЧПУ (вырезанная канавка) + аргоновая сварка, ЧПУ (вырезанная канавка) + пайка, ЧПУ (вырезанная канавка) + вакуумная пайка, ЧПУ (вырезанная канавка) + сварка трением, ЧПУ + заделка медной трубки.
2. Форма обработки глубоких отверстий: Gundrill + аргоновая сварка, Gundrill + вращающаяся спираль + аргоновая сварка, Gundrill + соединение.
3. Форма литья: литье под давлением + заглубленная труба, литье под давлением + аргоновая сварка, литье под давлением + пайка, литье под давлением + вакуумная пайка, литье под давлением + сварка трением с перемешиванием.
4. Форма сварки катушки: алюминиевая пластина с ЧПУ + медная намоточная трубка + эпоксидная смола, алюминиевая пластина с ЧПУ + контурная трубка + эпоксидная смола, алюминиевая пластина с ЧПУ + медная намоточная трубка + оловянная сварка.
5. Процесс ультратонкой жидкостной холодной пластины: сварка широкой плоской трубы, диффузионная сварка штампованного листа, тысяча сварных швов листа, вакуумная штамповка листа тысяча сварок, выдувная расширительная пластина.
6. Экструдированная форма жидкостной охлаждающей пластины: шунтовое отверстие массива Жидкостная охлаждающая пластина, ультратонкое применение батареи Жидкостная охлаждающая пластина.
Надежность жидкостной охлаждающей пластины
1. Прочность – изделие соответствует требованиям конструкционного применения.
2. Испытание на выдерживание давления – продукт соответствует требованиям герметизации системы при работе под высоким давлением.
3. Испытание на утечку - продукт соответствует требованиям утечки за единицу времени при определенных условиях давления.
4. Требования к коррозионной стойкости - в продукте используется сырье, отвечающее требованиям коррозионной стойкости в течение многих лет без утечек.
5. Требования к вибрации - чтобы изделие соответствовало определенным условиям вибрации, конструкция не повреждается, уплотнение не соответствует требованиям.
6. Другая плоскостность, шероховатость, сила тяги винта, сила предварительного натяга винта и т. д.
Тепловая конструкция жидкостной охлаждающей пластины
Жидкостная холодная пластина — это система жидкостного холодного охлаждения, основанная на тепловом воздействии очень важного компонента. Целью теплового проектирования является размещение в ограниченном пространстве за счет разумного расположения канала потока продукта, чтобы эффективно снизить тепловое сопротивление холодной пластины. Другое тепловое сопротивление системы водяного охлаждения находится в теплообменнике (Радиаторе). Компоновка рабочего колеса должна соответствовать тепловым характеристикам в рамках ограничений заказчика, таких как размер охлаждающей пластины, скорость потока жидкости, мощность насоса, окружающая среда, в которой используется продукт, и т. д.
Улучшение эффективности охлаждения охлаждающей пластины зависит от следующего:
1. Улучшение поля потока, создание достаточно длинного контура жидкости в проточном канале (с учетом соответствующего перепада давления, чтобы не влиять на скорость потока). Жидкость в канале потока равномерно поглощает тепло, обычно используя следующие методы: группа штифтовых ребер, поворотная деталь, волновой канал.
2. Увеличьте площадь контакта теплопоглощающей жидкости с холодной пластиной, достаточная площадь поглощения тепла, эффект поглощения тепла может быть лучше. Фрезерный паз с ЧПУ, обжимное ребро, алюминиевый профиль и т. д.
3. Плоскостность, шероховатость и толщина теплопоглощающей поверхности холодной пластины. Поскольку потребляемая мощность промышленной холодной пластины обычно велика (в киловаттах), плоскостность, шероховатость и толщина холодной пластины оказывают большое влияние на термическое сопротивление холодной пластины.
Конструкция конструкции жидкостной охлаждающей пластины
1. В качестве материалов для холодных пластин обычно используются алюминий, медь, нержавеющая сталь и т. д., из которых наиболее широко используется алюминий. Плотность алюминиевого материала и высокая теплопроводность уступают меди и являются самыми дешевыми из трех, поэтому продукт является экономически эффективным.
2. Методы уплотнения холодной пластины: уплотнение уплотнительным кольцом и сварка. Метод уплотнения с помощью уплотнительного кольца подходит для небольшого давления. Новинкой следует рассмотреть уплотнительное кольцо при проблемах с высокой температурой и старением: сварка может сделать всю холодную пластину единой, но сварка алюминия имеет определенный предел. Алюминий легко окисляется. Температура сварки обычно составляет 610-615°С. И эта температура близка к температуре плавления алюминия, поэтому сварка должна строго контролировать однородность температуры печи, не превышающей 5 ℃, температура слишком высока для деформации плавления холодной пластины, температура сварки низкая, сварка нержавеющей стали и стали относительно проста, разница температур сварки может быть в пределах 20 ℃, лучший контроль.
3. Методы сварки холодной пластины; пайка в среде азота, вакуумная пайка, аргонодуговая сварка и сварка трением с перемешиванием. Выбор метода сварки связан с материалом и толщиной изделия. Пайка в азотной защите и вакуумная пайка обычно подходят для изделий с тонкими стенками и небольшой массой. Однако из-за высокой температуры аргоновой сварки основной материал, подлежащий сварке, должен быть толще, и при сварке легко вызвать локальную деформацию, после чего сварной шов необходимо обрабатывать, а поверхность обработки имеет дефекты, такие как песчаные отверстия и трещины. Аргоновая сварка обычно предполагает ручную сухую работу с нестабильностью. Независимо от того, какой метод сварки указан выше, сварной шов вокруг необходимо обращать внимание на материал без примесей, в противном случае могут возникнуть дефекты сварки.
4. Холодная пластина из-за расположения канала потока, поэтому обычно использование комбинации верхней и нижней пластины, конечно, может также помочь в других способах, таких как обработка глубоких отверстий. И поверхность сварки и труба в сочетании с отверстием, насколько это возможно, чтобы избежать поверхности поглощения тепла; Соединения труб, в соответствии с требованиями заказчика, должны учитывать резьбовое соединение, характеристики, прочность и т. д.
5. Прочность повышается за счет обработки глубоких отверстий или сварки небольших участков; его можно разделить на несколько мелких. По возможности избегайте больших площадей, закрывающих сварку.


