Die Flüssigkeitskühlplatte ist durch die Struktur einer kompakten und relativ dünnen plattenartigen, streifenförmigen Metallstruktur im Inneren des Flüssigkeitskanals angeordnet, so dass die Flüssigkeit und die Kühlplatte zwischen der Konvektionswärme übertragen werden, wodurch die Oberfläche der Hochleistungselektronikkomponenten der Kühlplatte den thermischen Stromverbrauch ableitet. Die Wasserkühlplatte besteht aus Kupfer oder Aluminium mit hoher Wärmeleitfähigkeit. Das Wasserzirkulationssystem ist in die Flüssigkeitskühlplatte eingebettet und die elektronischen Komponenten sind direkt auf der Wasserkühlplatte befestigt. Im Vergleich zum luftgekühlten System ist die Wärmekapazität von Wasser viermal so groß wie die von Luft, sodass das wassergekühlte System eine gute thermische Belastbarkeit aufweist und bei gleichem Temperaturanstieg und gleichem Massenstrom die von Wasser aufgenommene Wärme viermal so hoch ist wie die von Luft.
Winshare Thermal ist einer der führenden Hersteller von Flüssigkeitskühlplatten in China. Unsere Ingenieure für thermisches Design und Wärmemanagement verfügen über umfassende Erfahrung in der Forschung und Entwicklung von Wasserkühlsystemen sowie in der Herstellung von Wasserkühlplattenprozessen. Design der Wasserkühlplatten-Kühlsystembaugruppe und Support-Service aus einer Hand für den Wasserstraßenanschluss.
Flüssigkeitsgekühlte Platten sind strukturell kompakte und relativ dünne Metallplatten und -streifen mit innen angeordneten Flüssigkeitskanälen, um einen Konvektionswärmeaustausch zwischen der Flüssigkeit und der flüssigkeitsgekühlten Platte zu erzeugen und dadurch die Wärmeleistung leistungsstarker elektronischer Komponenten auf der Oberfläche der flüssigkeitsgekühlten Platte abzuleiten.
Der Vorteil der Verwendung einer flüssigkeitsgekühlten Platte besteht darin, dass pro Flächeneinheit mehr Wärme abgeführt werden kann, sodass die Kühlkörperstruktur miniaturisiert werden kann. Die Nachteile von flüssigkeitsgekühlten Systemen bestehen darin, dass sie in Systemen mit flüssigen Medien eingesetzt werden müssen, eine komplexere Wartung erforderlich ist und hohe Anforderungen an die Zuverlässigkeit der Komponenten gestellt werden.
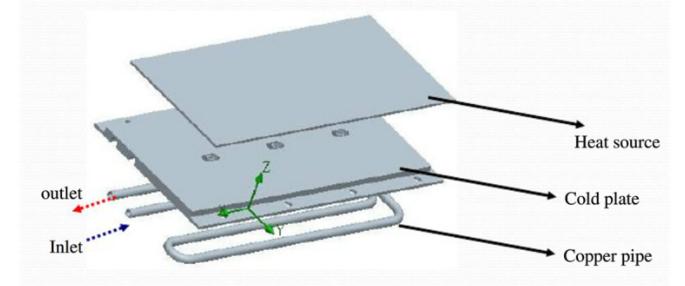


Technologie zur Verarbeitung flüssiger Kaltplatten
1. CNC-Läuferform: CNC (Schnittnut) + Argonschweißen, CNC (Schnittnut) + Hartlöten, CNC (Schnittnut) + Vakuumlöten, CNC (Schnittnut) + Rührreibschweißen, CNC + Kupferrohreinbettung.
2. Form der Tieflochbearbeitung: Einlippenbohrer + Argonschweißen, Einlippenbohrer + Drehdrehstück + Argonschweißen, Einlippenbohrer + Verbindung.
3. Gussform: Druckguss + vergrabenes Rohr, Druckguss + Argonschweißen, Druckguss + Hartlöten, Druckguss + Vakuumlöten, Druckguss + Rührreibschweißen.
4. Spulenschweißform: CNC-Aluminiumplatte + Kupferwickelrohr + Epoxidharz, CNC-Aluminiumplatte + Umrissrohr + Epoxidharz, CNC-Aluminiumplatte + Kupferwickelrohr + Zinnschweißen.
5. Verfahren mit ultradünnen flüssigen Kaltplatten: Schweißen von breiten Flachrohren, Stanzblech-Diffusionsschweißen, Stanzblech-Tausendschweißungen, Stanzblech-Vakuum-Tausendschweißungen, Blasausdehnungsplatte.
6. Form der extrudierten flüssigen Kühlplatte : Array-Shunt-Loch. Flüssige Kühlplatte, ultradünne Batterieanwendung. Flüssige Kühlplatte.
Zuverlässigkeit der flüssigen Kühlplatte
1. Festigkeit – das Produkt erfüllt die Anforderungen der strukturellen Nutzung.
2. Druckhaltetest – ein Produkt erfüllt die Anforderungen der Hochdruckbetriebsabdichtung im System.
3. Leckagetest – das Produkt erfüllt die Anforderungen an die Leckage pro Zeiteinheit unter bestimmten Druckbedingungen.
4. Anforderungen an die Korrosionsbeständigkeit – das Produkt verwendet Rohstoffe, um die Anforderungen an die Korrosionsbeständigkeit über viele Jahre hinweg ohne Leckage zu erfüllen.
5. Vibrationsanforderungen – um das Produkt unter bestimmten Vibrationsbedingungen zu erfüllen, die Struktur nicht zu beschädigen und die Dichtung nicht nachzulassen.
6. Andere Ebenheit, Rauheit, Schraubenzugkraft, Schraubenvorspannkraft usw.
Thermodesign für flüssige Kühlplatten
Eine Flüssigkeitskühlplatte ist ein Flüssigkeitskältekühlsystem, das die thermische Wirkung einer sehr kritischen Komponente nutzt. Der Zweck des thermischen Designs besteht darin, durch die sinnvolle Anordnung des Produktflusskanals auf begrenztem Raum den Wärmewiderstand der Kühlplatte wirksam zu reduzieren. Der andere Wärmewiderstand des Wasserkühlsystems liegt im Wärmetauscher (Kühler). Die Anordnung des Läufers soll die thermische Leistung innerhalb der Vorgaben des Kunden erfüllen, wie z. B. der Größe der Kühlplatte, der Durchflussrate der Flüssigkeit, der PQ der Pumpe, der Umgebung, in der das Produkt verwendet wird, usw.
Die Verbesserung der Kühlleistung der Kühlplatte beruht auf Folgendem:
1. Verbesserung des Strömungsfeldes, damit die Flüssigkeit einen ausreichend langen Kreislauf im Strömungskanal hat (unter Berücksichtigung des entsprechenden Druckabfalls, um die Strömungsgeschwindigkeit nicht zu beeinträchtigen). Die Flüssigkeit im Strömungskanal nimmt die Wärme gleichmäßig auf, üblicherweise mit den folgenden Methoden: Pin-Fin-Gruppe, Twist-Spin-Stück, Wellenkanal.
2. Vergrößern Sie den Bereich, in dem die Wärmeabsorptionsflüssigkeit mit dem Wärmeabsorptionsende der Kühlplatte in Kontakt kommt. Ist der Bereich ausreichend, kann der Wärmeabsorptionseffekt besser sein. CNC-Frässchlitz, Crimprippe, Aluminium-Strangpressrippenblech usw.
3. Ebenheit, Rauheit und Dicke der wärmeabsorbierenden Oberfläche der Kühlplatte Da der Stromverbrauch industrieller Kühlplatten normalerweise hoch ist, haben Ebenheit, Rauheit und Dicke der Kühlplatte einen großen Einfluss auf den Wärmewiderstand der Kühlplatte (in Kilowatt ausgedrückt).
Design der flüssigen Kühlplattenstruktur
1. Als Kühlplattenmaterialien werden üblicherweise Aluminium, Kupfer, Edelstahl usw. verwendet, wobei Aluminium am häufigsten verwendet wird. Die Materialdichte von Aluminium und die hohe Wärmeleitfähigkeit sind nach Kupfer das zweitgrößte und das billigste der drei, sodass das Produkt kostengünstig ist.
2. Die Kaltplatten-Dichtungsmethoden sind O-Ring-Dichtung und Schweißen. Die O-Ring-Dichtungsmethode eignet sich für geringe Drücke. Neu ist, den O-Ring bei hohen Temperaturen und Alterungsproblemen zu berücksichtigen: Durch Schweißen kann die gesamte Kühlplatte eine Einheit bilden, aber das Material Aluminiumschweißen hat eine gewisse Grenze. Aluminium kann leicht oxidieren. Die Schweißtemperatur liegt normalerweise zwischen 610 und 615 °C. Und diese Temperatur liegt nahe am Schmelzpunkt von Aluminium, daher muss beim Schweißen die Gleichmäßigkeit der Ofentemperatur streng kontrolliert werden. Die Temperatur darf 5 °C nicht überschreiten.
3. Kaltplattenschweißverfahren sind; Stickstoffgeschütztes Hartlöten, Vakuumlöten, Argon-Lichtbogenschweißen und Rührreibschweißen. Die Wahl der Schweißmethode hängt vom Material und der Dicke des Produkts ab. Stickstoffschutzlöten und Vakuumlöten eignen sich normalerweise für Produkte mit dünnen Wänden und geringer Masse. Aufgrund der hohen Temperatur beim Argonschweißen muss das zu schweißende Grundmaterial jedoch dicker sein, und es kann leicht zu lokalen Verformungen kommen, wenn die Schweißnaht nachträglich bearbeitet werden muss und die Bearbeitungsoberfläche Mängel wie Sandlöcher und Risse aufweist. Beim Argonschweißen wird in der Regel manuelle Trockenarbeit mit Instabilität durchgeführt. Unabhängig von der oben genannten Schweißmethode muss bei der Schweißnaht darauf geachtet werden, dass das Material frei von Verunreinigungen ist, da sonst Schweißfehler auftreten können.
4. Kalte Platte aufgrund der Anordnung des Strömungskanals, daher wird in der Regel eine Kombination aus oberer und unterer Platte verwendet, die natürlich auch auf andere Weise hilfreich sein kann, beispielsweise bei der Tieflochbearbeitung. Und die Schweißfläche und das Rohr werden so weit wie möglich mit dem Loch kombiniert, um die Wärmeabsorptionsfläche zu vermeiden; Bei Rohrverbindungen müssen je nach Kundenwunsch die Gewindeverbindung, Spezifikationen, Festigkeit usw. berücksichtigt werden.
5. Die Festigkeit wird durch Tieflochbearbeitung oder Kleinflächenschweißen so weit wie möglich verbessert; es kann in mehrere kleine unterteilt werden. Vermeiden Sie möglichst große Flächen, die Schweißstellen bedecken.


